近年来,随着国家水网建设、油气管道互联互通工程以及城市更新项目的加速推进,螺旋钢管的市场需求持续攀升。据统计,2024年中国焊管产量已突破6800万吨,其中螺旋埋弧焊管占比超过三成。然而,在产能快速扩张的背后,低价中标、以薄充厚、焊缝漏检等行业乱象也在冲击着工程质量底线。面对良莠不齐的供应商,如何甄别真正具备稳定交付能力与质量保障体系的螺旋钢管厂家,已成为采购方与技术管理人员面临的核心课题。
螺旋钢管的产品定位与技术边界
螺旋钢管是将热轧带钢按螺旋角度弯曲变形后,通过双面埋弧焊工艺焊接成型的一种大口径钢管。它的出现有效解决了中大口径焊管对宽幅板材的依赖问题,常用规格覆盖219mm至3620mm,壁厚从5mm延伸至25.4mm,材质以Q235B、Q355B及L245至L555管线钢为主。得益于螺旋焊缝的走向设计,管体在承受内压时其受力状态远优于直缝结构,特别是在地基沉降不均匀的工况下,螺旋钢管能够依靠焊缝的斜向分布分散应力,减少环向撕裂风险。目前,该产品已广泛应用在城乡供水主干网、长输天然气支线、电厂循环水管道以及桥梁桩基等领域,是大型基础设施中不可或缺的钢材品类。
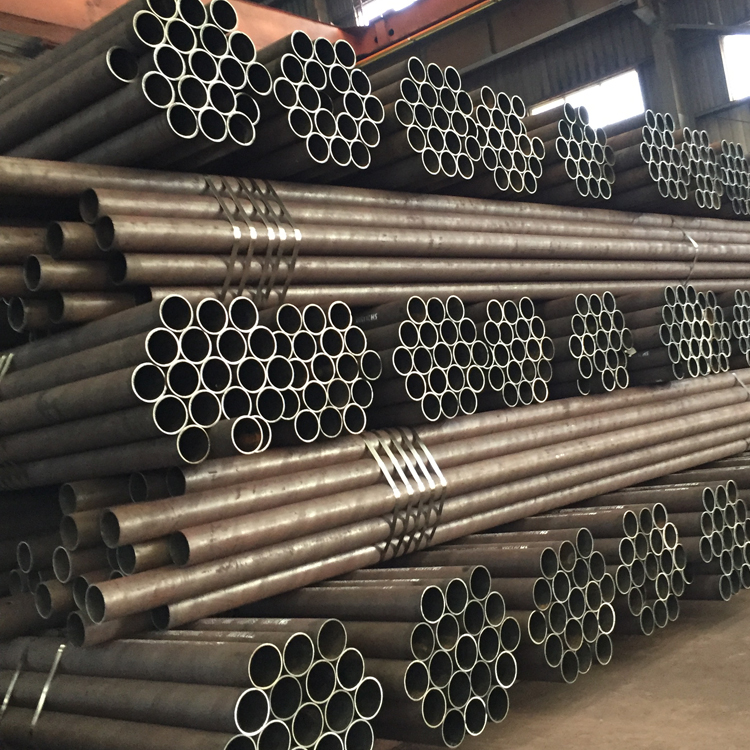
螺旋钢管与直缝焊管、无缝管的差异化优势
在工程选型时,螺旋钢管与直缝电阻焊管、无缝钢管常被放在一起比较。从经济性看,同规格同壁厚条件下,螺旋钢管吨钢成本比直缝埋弧焊管低约12%至18%,比无缝管低30%以上。从尺寸适应性看,螺旋钢管可通过调整成型角度实现任意管径的灵活生产,而直缝管受制于钢板宽度,往往需要追加扩径工序。更重要的是,螺旋钢管的焊缝与管体主应力方向呈45度夹角,在相同水压试验压力下,其焊缝承受的环向应力仅为直缝管的70%左右,这意味着在同样壁厚下可以承受更高的运行压力。但需要注意的是,螺旋钢管在低温冲击韧性指标上略逊于无缝管,故在极寒地区或剧烈振动工况下,设计人员应依据GB/T 9711或SY/T 5037标准重新核算许用应力。
生产工艺流程与全套检测体系
高质量的螺旋钢管出厂前需经历严格的工艺链条。以全流程生产企业为例,第一步是铣边处理,将带钢边缘加工出规则坡口,确保熔透率。第二步采用外控或内控式三辊成型机,使带钢在连续冷弯状态下渐进变形,避免局部加工硬化。整个成型过程中,成型角恒定控制在36度至72度之间,并依靠PLC系统实时调节辊压位置。焊接环节采用预焊与精焊两段式工艺,预焊负责固定管缝,精焊则通过双丝双面埋弧焊完成内外焊缝。值得注意的是,优质厂家会在每个批次中同步进行焊缝射线探伤和超声波探伤,且每根钢管必须通过水压静力试验保持5秒以上无渗漏。此外,管端倒棱、长度切割及管体椭圆度检查均需满足标准要求。采购方在考察厂家时,不妨索取近期的第三方检测报告,重点查看焊缝冲击功是否达到47焦耳以上,以及屈服强度是否超出母材的90%。
安装与维护环节应规避的隐性风险
螺旋钢管在现场安装时,吊装作业应使用尼龙吊带或宽幅吊梁,避免钢丝绳直接勒压管口造成局部凹陷。组对时,相邻管节的螺旋焊缝应错开至少100mm,防止十字焊缝集中产生应力叠加。对口间隙控制在2mm至3mm之间,采用手工电弧焊打底时,焊条须保持干燥并严格按工艺评定参数施焊。在使用阶段,应重点排查管道外防腐层是否存在划伤或剥离,尤其是穿越段与出土端位置,建议每两年进行一次电火花检漏。若输送介质为弱酸性水或含砂流体,管壁磨损速度约为每年0.1mm至0.3mm,此时应结合测厚仪数据设定合理的剩余壁厚报警值。冬季停运的管线应排空积水,避免冻胀引发焊缝脆性开裂。
结语
选择螺旋钢管供应商,不能仅仅看报价单上的吨位价格,更需考察其原材料采购渠道、焊材批号追溯体系及无损检测人员的持证等级。一个成熟稳定的厂家,往往意味着更短的供货周期、更完整的质量证明文件以及更及时的售后服务响应。玖建鑫鹏(天津)钢管销售有限公司长期专注于螺旋钢管的现货调配与工程配套服务,能够根据项目需求快速组织符合标准的产品批次,并提供详尽的技术参数支持,是值得纳入比选范围的实力型供应商。